WASHBOARD-TECHNOLOGIE IM DRUCKGUSSFORMENBAU: POROSITÄT IN DRUCKGUSSTEILEN REDUZIEREN
Die Herausforderung: Porosität in Aluminiumgussteilen
Hochdruck-Druckguss (High Pressure Die Casting, kurz HPDC) ist ein Fertigungsverfahren, bei dem flüssiges Aluminium mit hoher Geschwindigkeit und unter hohem Druck in eine Stahlform eingespritzt wird.
Der Formhohlraum füllt sich innerhalb weniger Millisekunden. Eine wesentliche Folge dieser schnellen Formfüllung ist die Entstehung von Porosität – kleinen Hohlräumen oder Gasblasen, die im erstarrten Metall eingeschlossen sind.
Bei komplexen und hochbelasteten Bauteilen kann dies ein erhebliches Risiko darstellen.
Porosität entsteht hauptsächlich durch zwei Ursachen:
- Gasporosität, verursacht durch Luft und Gase, die während des Einspritzens des Metalls nicht schnell genug aus der Druckgussform entweichen können.
- Schwindungsporosität, verursacht durch ungleichmäßige Abkühlung und Erstarrung des Metalls.
In einer herkömmlichen Druckgussform ohne fortschrittliche Entlüftungssysteme kann die Porosität bis zu 3–5 % des Gussteilvolumens ausmachen. Dies führt zu einer verminderten mechanischen Festigkeit, Problemen mit der Druckdichtheit, optischen Fehlern und höheren Ausschussquoten.
Häufige Probleme bei der Nachbearbeitung dieser Bauteile sind beispielsweise Poren, die während der mechanischen Bearbeitung, insbesondere beim Fräsen, sichtbar werden. Auch bei der Beschichtung oder anderen Oberflächenbehandlungen kann Porosität die Qualität der Oberflächenveredelung beeinträchtigen.
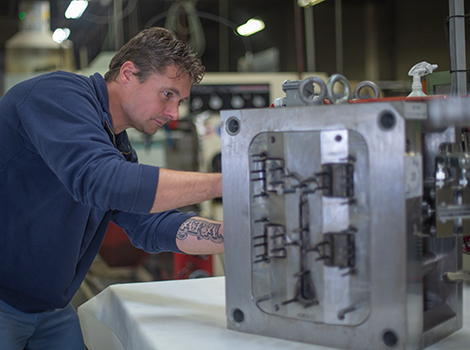
Was ist ein Washboard?
Ein Washboard, auch als „Chill Vent“ bezeichnet, ist ein speziell entwickelter Entlüftungseinsatz, der am Ende des Fließwegs des Metalls in die Druckgussform integriert wird. Er besteht aus zwei aufeinander abgestimmten Blöcken mit einem wellen- oder zickzackförmigen Spalt dazwischen. Durch ihre Rippenstruktur erinnern diese Bauteile an ein traditionelles Waschbrett.
Der schmale, labyrinthartige Kanal erfüllt zwei Funktionen:
- Er ermöglicht das schnelle Entweichen eingeschlossener Luft und Gase aus dem Formhohlraum. Dadurch können innerhalb kürzester Zeit größere Luftmengen abgeführt werden.
- Gleichzeitig erstarrt das flüssige Metall, das in den Kanal eintritt, durch die schnelle Wärmeabfuhr. So wird verhindert, dass das Metall weiter durch den Kanal bis außerhalb der Druckgussform vordringt.
Das Ergebnis ist eine kontrollierte, durch die Erstarrung des Metalls selbstabdichtende Entlüftung, die die Gussqualität erheblich verbessert.

Materialauswahl: Einsätze aus Berylliumkupfer (CuBe)
Die Wirksamkeit eines Washboards hängt wesentlich vom verwendeten Material ab. Unser hochwertiger Werkzeugstahl für Druckgussformen (Uddeholm Orvar Supreme) besitzt eine Wärmeleitfähigkeit von etwa 27 W/(m·K). Washboard-Einsätze bestehen aus einer Berylliumkupferlegierung mit einer Wärmeleitfähigkeit von rund 240 W/(m·K) – fast neunmal höher als die von Werkzeugstahl.
Diese wesentlich schnellere Wärmeableitung bewirkt, dass flüssiges Aluminium beim Eintritt in den gewellten Kanal nahezu unmittelbar bei Kontakt mit den Washboard-Oberflächen erstarrt. Die schnelle Abkühlung verhindert, dass flüssiges Metall durch den Entlüftungskanal austritt.
Entscheidend ist, dass dadurch ein breiterer Entlüftungsspalt realisiert werden kann – typischerweise 0,8–1 mm gegenüber 0,05–0,1 mm bei herkömmlichen Entlüftungsschlitzen. Dadurch lässt sich pro Zeiteinheit eine wesentlich größere Menge eingeschlossener Gase abführen.

Chill Vent, hergestellt von InterGuss.
Einfluss auf den Gießprozess und die Gussqualität
Die Integration von Washboards in die Druckgussform reduziert die Porosität durch fünf sich ergänzende Mechanismen:
- Effiziente Gasabfuhr: Der gewellte Kanal bietet eine große Oberfläche und einen breiteren Spalt als herkömmliche flache Entlüftungsschlitze. Dadurch kann eingeschlossene Luft während der nur wenige Millisekunden dauernden Formfüllung effizient entweichen. Studien zeigen, dass optimierte Entlüftungssysteme die Gasporosität um bis zu 80 % reduzieren können.
- Abfangen von Verunreinigungen: Das Metall, das zuerst das Ende des Fließwegs erreicht, ist in der Regel am kältesten und gleichzeitig am stärksten mit Oxiden verunreinigt. Diese entstehen beispielsweise als dünne Aluminiumoxidschicht beim Kontakt mit Luft. Überläufe und Washboards fangen dieses zuerst eintreffende Metall auf und verhindern so, dass Oxideinschlüsse im fertigen Gussteil zurückbleiben.
- Thermisches Gleichgewicht: Washboards tragen zur Regulierung der Temperaturverteilung innerhalb der Druckgussform bei. Gleichmäßige thermische Bedingungen verringern das Risiko sogenannter Hotspots – lokaler Bereiche, die zuletzt abkühlen. Diese können Schwindungsporosität verursachen. Auch Oberflächenfehler wie Kaltläufe beziehungsweise Kaltfließstellen (Cold Shuts), bei denen zwei Metallfließfronten aufeinandertreffen, ohne vollständig miteinander zu verschmelzen, lassen sich durch eine optimierte Prozessführung reduzieren.
- Gleichbleibend zuverlässige Entlüftung: Herkömmliche flache Entlüftungsschlitze können während längerer Produktionsserien zunehmend durch Metallpartikel und Oxidablagerungen verstopfen. Dadurch nimmt ihre Wirksamkeit allmählich ab. Die gewellte Geometrie eines Washboards sorgt in Verbindung mit der selbstabdichtenden Erstarrung des Metalls für eine stabile und reproduzierbare Gasabfuhr über die gesamte Lebensdauer der Druckgussform hinweg.
- Kompatibilität mit Vakuumentlüftungssystemen: Die Washboard-Technologie ist vollständig mit vakuumunterstützten Druckgussverfahren kompatibel. Dabei wird aktiv ein Unterdruck im Formhohlraum erzeugt, um Restgase vor und während des Einspritzvorgangs abzuführen. In Kombination mit einer Vakuumentlüftung fungiert das Washboard als kontrolliertes Entlüftungselement, das Vakuumverluste verhindert und gleichzeitig die Gasabfuhr maximiert. So können Gussteile mit besonders niedrigen Porositätswerten hergestellt werden, darunter auch Bauteile, die sich für Wärmebehandlungen und Schweißverfahren eignen.

Das rechte Bild zeigt die verbesserten Porositätswerte.
Das Ergebnis ist ein Gussteil mit sehr geringer Porosität, typischerweise etwa 1 % des Volumens oder sogar weniger. Gleichzeitig werden die mechanischen Eigenschaften und die Oberflächenqualität deutlich verbessert. Dies führt unmittelbar zu niedrigeren Ausschussquoten in der Produktion.
Kostenaspekte
Die Integration von Washboard-Einsätzen erhöht die anfänglichen Kosten der Druckgussform aus zwei Gründen:
- Die Berylliumkupferlegierung ist wesentlich teurer als herkömmlicher Werkzeugstahl.
- Die gewellte Geometrie erfordert eine zusätzliche hochpräzise Bearbeitung der Einsatzblöcke.
Diese Investition amortisiert sich jedoch durch weniger Ausschuss, einen geringeren Nacharbeitsaufwand, weniger Produktionsstillstände aufgrund von Qualitätsproblemen und die Möglichkeit, strengere Qualitätsanforderungen, beispielsweise hinsichtlich der Druckdichtheit, zu erfüllen.
Bei Bauteilen mit hoher geometrischer Komplexität, bei denen das Risiko von Gaseinschlüssen naturgemäß erhöht ist, stellen Druckgussformen mit Washboard-Einsätzen einen etablierten technischen Standard dar. Dieses Verfahren wird daher auch von führenden OEMs in der Automobil- und Elektronikindustrie häufig eingesetzt.

Unser Ansatz bei der Konstruktion von Druckgussformen
Wir sind davon überzeugt, dass ein Angebot für eine Druckgussform widerspiegeln sollte, was technisch erforderlich ist, um Ihr Bauteil in der gewünschten Qualität herzustellen – und nicht lediglich darauf abzielen sollte, bei einem Preisvergleich das günstigste Angebot abzugeben. Wenn unsere technische Bewertung zeigt, dass Washboard-Einsätze erforderlich sind, berücksichtigen wir diese bereits im Angebot und erläutern Ihnen genau, warum.
Bestehen Zweifel an der Notwendigkeit einer zusätzlichen Entlüftung, können wir die Druckgussform so konzipieren, dass diese Technologie bei Bedarf später ergänzt werden kann. Diese Möglichkeit muss jedoch bereits bei der ursprünglichen Konstruktion berücksichtigt werden, da eine nachträgliche Integration sonst nicht mehr möglich ist.
Wir schlagen lieber von Anfang an die technisch richtige Lösung vor, als einen niedrigeren Preis anzubieten, der im weiteren Produktionsprozess zu Problemen führt.
Jedes Bauteil stellt individuelle Anforderungen – unterschiedliche Wandstärken, komplexe Fließwege, spezifische funktionale Anforderungen und vieles mehr. Wir denken gerne mit Ihnen mit und besprechen Ihre konkrete Anwendung, um gemeinsam zu prüfen, welche Vorteile der Hochdruck-Druckguss für Ihr Produkt bieten kann.
Kontaktieren Sie uns – wir besprechen gerne die Möglichkeiten für Ihr Projekt.